


Když inspektor kvality změří hřídel přenosným tvrdoměrem Leeb a získá 640 HL, zatímco specifikace procesu vyžaduje 630±15 HL, je výsledek přijatelný? Pokud je nejistota měření pouze ±3 HL, odpověď je ano. Pokud nejistota dosáhne ±8 HL, nelze výsledek přímo posoudit. Toto je skutečný dopad nejistoty měření. Nejde o teoretický koncept, na kterém záleží pouze v metrologických laboratořích. Je to základní parametr, kterému musí rozumět každý inženýr, inspektor a manažer kvality.
Co je nejistota v měření?
Nejistota měření je parametr, který charakterizuje rozptyl výsledků měření. Definuje interval, ve kterém naměřená hodnota přiměřeně leží. Společný výbor pro pokyny v metrologii (JCGM) jej definuje v GUM jako parametr spojený s výsledkem měření, který charakterizuje rozptyl hodnot, které lze přiměřeně přičíst měřené veličině.
V praxi by měl být úplný výsledek měření vyjádřen jako naměřená hodnota ± nejistota. Bez nejistoty nelze měření porovnávat s požadavky na toleranci nebo s jiným výsledkem z jiného přístroje. Například při nákupu digitálního tvrdoměru Brinell je rozšířená nejistota uvedená na jeho kalibračním certifikátu přímým důkazem měřicí schopnosti zařízení.
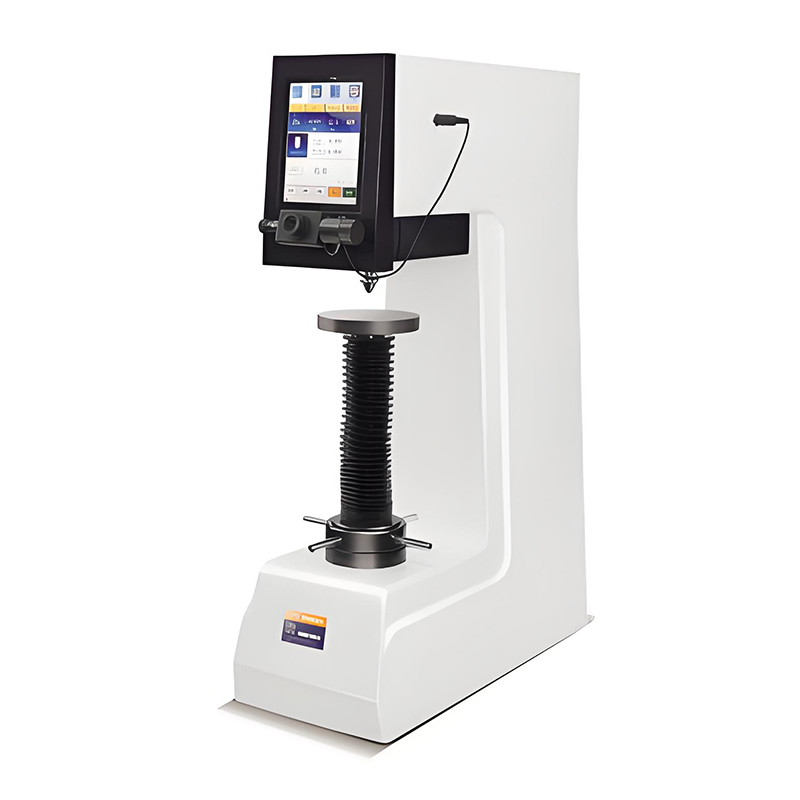 Digitální tvrdoměr HBS-3000ET s dotykovou obrazovkou Brinell s manuální revolverovou hlavou Tento digitální tvrdoměr podle Brinella nabízí ovládání pomocí dotykové obrazovky a automatické řízení síly, což zajišťuje spolehlivé měření. Jeho kalibrační certifikát poskytuje rozšířenou nejistotu a přímo dokládá jeho měřicí schopnost pro kontrolu kvality. Zobrazit produkt →
Nejistota měření není totéž co chyba měření. Chyba je rozdíl mezi naměřenou hodnotou a skutečnou hodnotou a skutečná hodnota je obvykle neznámá. Nejistota je interval, který kvantifikuje rozptyl výsledku měření. I po opravě systematických chyb stále existuje nejistota. Po kalibraci tvrdoměru je systematická odchylka opravena, ale nejistota způsobená samotným procesem kalibrace zůstává. To je důvod, proč každý kalibrační certifikát uvádí rozšířenou nejistotu: říká uživateli, jak spolehlivý je ve skutečnosti výsledek měření zařízení.
Nejistota typu A a typu B: různé zdroje, různé metody
Nejistota typu A se vyhodnocuje pomocí statistických metod založených na opakovaných měřeních. Nejistota typu B je založena na nestatistických informacích, jako jsou kalibrační certifikáty, specifikace výrobce, publikované referenční údaje a podmínky prostředí.
Například při testování tvrdosti podle Vickerse dává pět měření stejného vzorku 318, 322, 319, 321 a 318 HV. Průměr je 319,6 HV a experimentální směrodatná odchylka je 1,7 HV. Standardní nejistota průměru je 1,7 děleno druhou odmocninou z 5, což se rovná 0,76 HV. Toto je hodnocení typu A.
Na druhé straně může kalibrační certifikát uvádět rozšířenou nejistotu ±6 HV s faktorem pokrytí k rovným 2. Standardní nejistota je 6 děleno 2 nebo 3 HV. Toto je hodnocení typu B.
Chcete-li vypočítat kombinovanou nejistotu, kombinujte složky pomocí odmocniny. Pro tento příklad kombinovaná nejistota u c rovná se druhé odmocnině 0,76 2 plus 3 2 , což je přibližně 3,1 HV.
| Metoda hodnocení | Typ A | Typ B |
| Zdroj dat | Opakovaná měření | Kalibrace certificate, specifications, reference data |
| Statistický základ | Směrodatná odchylka průměru | Děleno koeficientem pokrytí k |
| Příklad zkoušky tvrdosti | Pět měření: 318, 322, 319, 321, 318 HV | Kalibrace certificate: U=6 HV, k=2 |
| Standardní nejistota | 0,76 HV | 3 HV |
Nejistota měření a kontrola kvality: praktický dopad
Nejistota měření přímo ovlivňuje rozhodnutí o úspěšnosti, strategie kalibrace a zákaznické audity.
Když je výsledek měření blízko toleranční hranici, nejistota určuje, zda je výsledek skutečně přijatelný. Zvažte požadavek na tvrdost 315±10 HV. Naměřená hodnota 320 HV s nejistotou ±5 HV je pravděpodobně přijatelná. Ale s nejistotou ±15 HV nemůže inspektor učinit spolehlivé rozhodnutí bez dalšího vyšetřování.
Kalibrační strategie také závisí na nejistotě. Menší nejistota měření umožňuje delší intervaly kalibrace, což snižuje prostoje a náklady na údržbu. Větší nejistota vyžaduje častější rekalibraci.
V systémech ISO 9001 a ISO/IEC 17025 věnují auditoři velkou pozornost tomu, jak laboratoře vyhodnocují a hlásí nejistotu měření. Laboratoř, která nemůže prokázat rozpočet na nejistotu, může selhat v certifikačních auditech, i když se zdá, že zařízení funguje správně. Pro výrobní podniky se také zlepšuje porozumění nejistotě přesnost testování materiálu a pomáhá řešit spory s dodavateli nebo zákazníky. Když je výsledek testu zpochybněn, výpočet nejistoty poskytuje objektivní důkaz o kvalitě produktu.
Jak vypočítat nejistotu měření: Proces krok za krokem
Vyhodnocení nejistoty měření lze provést v sedmi krocích. Pokročilá matematika není vyžadována, ale jasné pochopení procesu měření je zásadní.
- Definujte měřenou veličinu a vytvořte model měření.
- Identifikujte všechny zdroje nejistoty, které mohou ovlivnit výsledek.
- Kvantifikujte každou složku pomocí metod typu A nebo typu B.
- Převeďte každou složku na standardní nejistotu.
- Kombinujte všechny standardní nejistoty pomocí metody odmocnina-součet-kvadrát.
- Vynásobte kombinovanou nejistotu faktorem pokrytí, obvykle k rovným 2 pro přibližně 95procentní spolehlivost.
- Uveďte úplný výsledek, včetně hodnoty měření, rozšířené nejistoty a faktoru pokrytí.
Rozšířená nejistota s k=2 je standardní formát zpráv očekávaný normou ISO/IEC 17025 a většinou systémů managementu kvality.
Nejistota měření při testování tvrdosti a analýze materiálů
Při testování tvrdosti a metalografické analýze pochází nejistota hlavně z kalibrace zařízení, přípravy vzorku, techniky operátora a podmínek prostředí.
Automatizované a digitální zařízení snižuje nejistotu způsobenou operátorem. Digitální tvrdoměr podle Brinella s dotykovou obrazovkou automaticky čte průměr vtisku a vypočítává hodnotu tvrdosti, čímž snižuje odchylky odečtu z přibližně 5 procent na méně než 1 procento. To přímo zlepšuje složku nejistoty typu A.
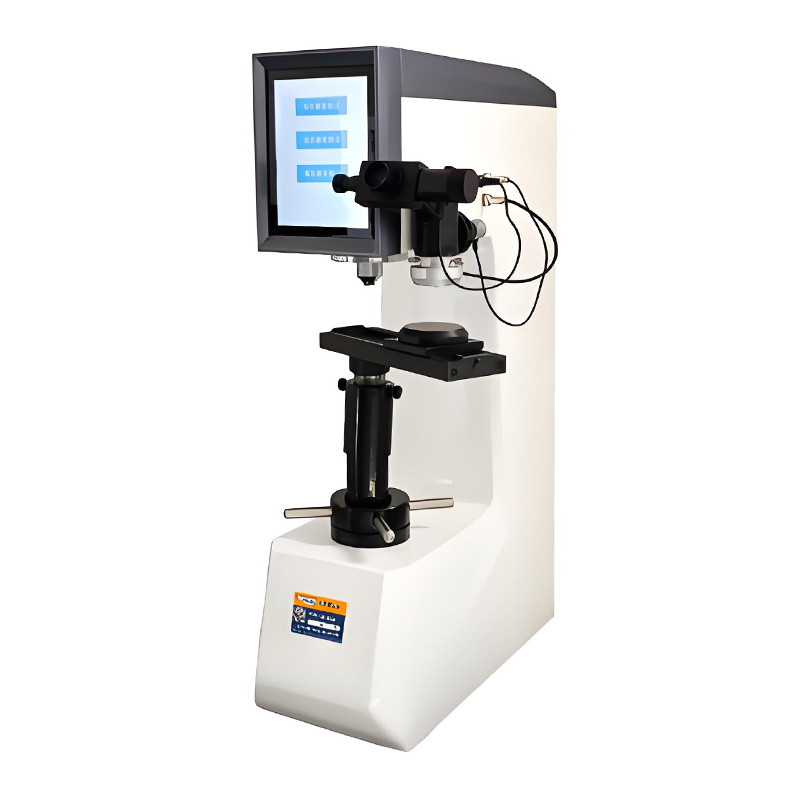 Digitální multifunkční tvrdoměr HBRVS-187.5 pro Brinell, Rockwell a Vickers Tento digitální tvrdoměr, který kombinuje metody Brinell, Rockwell a Vickers v jedné jednotce, snižuje systematické rozdíly při změnách zařízení a je vhodný pro různé materiály v laboratoři nebo v průmyslovém prostředí. Zobrazit produkt →
Pro laboratoře, které potřebují přecházet mezi metodami podle Brinella, Rockwella a Vickerse, snižuje multifunkční tvrdoměr systematické rozdíly, které vznikají při výměně zařízení. Pro malé vzorky nebo povrchově kalené vrstvy je vhodnou volbou mikro-Vickers tvrdoměr s vyšší přesností. The metody zkoušení tvrdosti Všechny diskutované v této souvislosti vyžadují pečlivé vyhodnocení nejistoty.
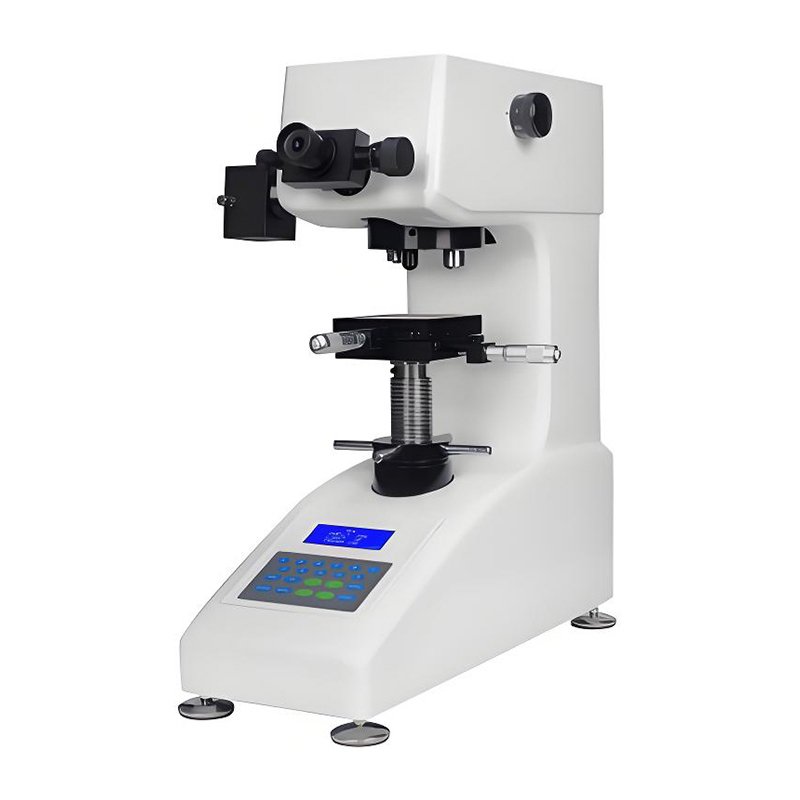 HV-1000Z Manuální tvrdoměr Micro-Vickers s LCD displejem Tento mikro-Vickers tvrdoměr měří malé vzorky a povrchově kalené vrstvy s vysokou přesností. Je vybaven automatickou věží a LCD displejem, což je ideální pro laboratorní hodnocení, kde je třeba kontrolovat nejistotu. Zobrazit produkt →
Při přípravě metalografického vzorku je nejistota také zavedena během řezání, montáže a leštění. Nerovnoměrná příprava může způsobit, že se hodnoty tvrdosti budou lišit o několik procent i na stejném vzorku. Výběr správného metalografického spotřebního materiálu a dodržování standardizovaných postupů jsou stejně důležité jako výběr správného tvrdoměru.
Často kladené otázky
Jaký je rozdíl mezi nejistotou měření a chybou měření?
Chyba měření je rozdíl mezi naměřenou hodnotou a skutečnou hodnotou. Nejistota měření je parametr, který kvantifikuje rozptyl výsledku měření. Chyba je jedna hodnota; nejistota je rozsah.
Co znamená rozšířená nejistota s k rovno 2?
To znamená, že interval definovaný výsledkem měření ± rozšířená nejistota má hladinu spolehlivosti přibližně 95 procent. Pokud budete měření opakovat mnohokrát, asi 95 procent výsledků by spadalo do tohoto intervalu.
Proč je nejistota kalibrace důležitá?
Nejistota kalibrace vám říká, jak přesný je váš referenční standard. Přenese se do vašich vlastních měření. Kalibrační certifikát s vysokou nejistotou znamená, že vaše zařízení nemůže ověřit velmi těsné tolerance.
Jak mohu snížit nejistotu měření?
Používejte kalibrované zařízení, kontrolujte podmínky prostředí, standardizujte postupy operátora a zvyšte počet opakovaných měření. Při testování materiálu také zajistěte, aby příprava vzorku byla konzistentní.

